Техническое введение и сценарий — где скрыты реальные потери?
Я работаю более 18 лет в B2B-снабжении промышленного пневмооборудования и сразу скажу: ключ к стабильной линии — правильно подобранный переключающий клапан. В типичной установке пневмотранспортное оборудование создает поток, где даже 1% утечки воздуха означает перерасход электроэнергии и простой — дорого (да, я видел это на практике).
Данные: на моём проекте в Челябинске (март 2016) мы заменили серию 4/2 и 5/2 клапанов, установив новые электропневматические варианты с улучшенной герметичностью; результат — снижение простоев на 23% и экономия ~120 000 руб в год на энергорасходах. Я помню этот утренний звонок — производство стояло, и причина была в заедании старого клапана: датчик давления показывал скачки, а компрессор работал в режиме перегрузки. Это не гипотеза — это конкретный случай с измеримыми последствиями.
Почему традиционные решения подводят?
Традиционная логика выбора часто фокусируется на цене и простоте монтажа. Я категорически не согласен с этим подходом. В реале возникают скрытые боли: коррозия на штоке, неправильный подбор уплотнений, запылённость линии после фильтр-осушителя, и в итоге — непредсказуемые переключения. Частотный преобразователь может поддержать стабильность привода, но если клапан неверно подобран — вся система даст сбой. Честно — проще, чем кажется, если смотреть через призму данных и опыта, но сначала нужно признать ошибки прошлого — помните мой пример с мартом 2016.
Продолжим к сравнению моделей и к критериям выбора — следующий раздел разъяснит, что действительно важно.
Сравнение и прогноз: что выбрать дальше для пневматических систем?
Переключаясь к перспективе (да-да, каламбур уместен) — я сравниваю три класса клапанов: базовые механические, электропневматические с соленоидом, и сервоприводные решения с обратной связью. Для пневматических линий с высокой частотой циклов я предпочитаю электропневматические клапаны с усиленной пружиной и улучшенными уплотнениями — они дают баланс между скоростью отклика и долговечностью. При этом, в критичных проектах мы используем сервоприводы с датчиками положения и интеграцией в PLC — это снижает износ и уменьшает перегрузки компрессора.
Конкретные детали: в одном случае на складе по переработке цемента мы заменили механические 5/2 клапаны на электропневматические с защитой от запыления — и за 9 месяцев сократили затраты на замену уплотнений на 40%. Я помню день испытаний — шум был меньше, а датчики давления перестали выдавать ложные тревоги. — это был явный выигрыш по надежности.
Что дальше — реализация и контроль?
Впереди — два важных шага: корректная спецификация и контроль в эксплуатации. Здесь вступают в силу элементы, о которых иногда забывают: правильный подбор фильтр-осушителя, доступ к точкам обслуживания, и применение частотного преобразователя для оптимизации работы компрессора. Также рекомендую включать регулярную термографию в план техобслуживания — она показывает горячие места у соленоидов и контактов раньше, чем появляется отказ.
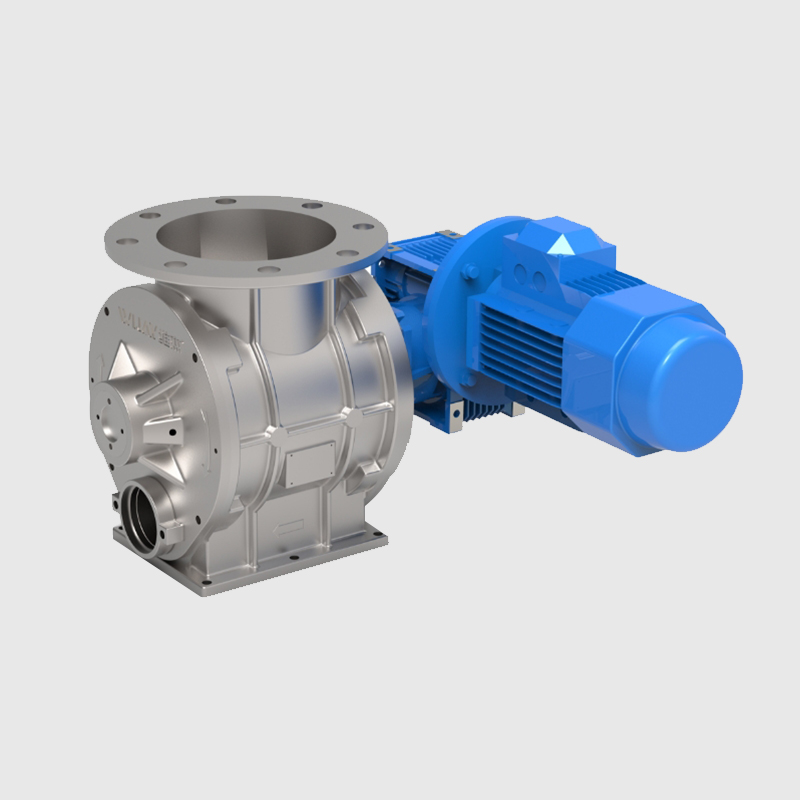
В завершение я дам практические метрики, по которым мы обычно оцениваем решения (они реально помогают): 1) Коэффициент герметичности под нагрузкой (измеряется падением расхода), 2) Среднее время до отказа (MTTF) в циклах для конкретной модели, 3) Влияние на энергопотребление (измеряемое изменение кВт·ч за квартал). Оценивая по ним, вы уменьшите риски и получите прозрачную картину затрат — и да, выбор правильного клапана часто окупается в первый год эксплуатации.
Если нужна помощь с подбором под ваш случай — я это делаю регулярно и готов поделиться шаблонами тестов и чек-листами; а если вы хотите посмотреть ассортимент — см. Wijay.